


Hva er PET-materiale? Et direkte svar først
PET-materialet er polyetylentereftalat , den mest brukte termoplastiske polymeren i polyesterfamilien. Det er en klar, sterk og lett plast som dukker opp i nesten alle deler av ditt daglige liv: klesfibre, drikkeflasker, matemballasje og til og med tekniske komponenter.
Kjemisk dannes PET ved polymerisering av renset tereftalsyre (PTA) og etylenglykol. Den resulterende polymerkjeden gir materialet en utmerket balanse mellom styrke, gjennomsiktighet, kjemisk motstand og dimensjonsstabilitet. På grunn av denne kombinasjonen har PET blitt en universelt materiale for bruksområder som spenner fra engangsemballasje til presisjonstekniske deler.
Når du spør "hva er PET-materiale?" det praktiske svaret kommer ned til dette: det er plasten du mest sannsynlig tar på hver dag, enten det er i en vannflaske, en polyester t-skjorte eller filmen på en matbeholder. Det er også en av de mest resirkulerte plastene på jorden, anerkjent globalt av resirkuleringskoden #1 .
Kjemisk sammensetning og molekylær struktur av PET
PET tilhører polyesterfamilien. Dens molekylære struktur består av repeterende enheter av etylentereftalat, som dannes når etylenglykol reagerer med tereftalsyre. Reaksjonen fjerner vann, og polymerkjeden fortsetter å vokse under en polykondensasjonsfase. Den kjemiske formelen skrives vanligvis som (C10H8O4)n hvor "n" representerer graden av polymerisasjon.
Graden av polymerisasjon påvirker direkte den indre viskositeten (IV) til harpiksen. Denne parameteren er den viktigste enkeltspesifikasjonen i PET-produksjon, fordi den bestemmer hvordan materialet skal behandles:
- PET av tekstilkvalitet : har typisk en IV på 0,55-0,70 dL/g, brukt for fibre og filamenter.
- PET av flaskekvalitet : har vanligvis en IV på 0,72-0,85 dL/g, brukt for kullsyreholdige drikkeflasker og matemballasje.
- PET av filmkvalitet : typisk i området 0,65-0,80 dL/g, brukt i emballasjefilmer og industrifilmer.
PET eksisterer i to hovedmorfologiske tilstander: amorf og semikrystallinsk. Amorf PET er gjennomsiktig og brukes mest til flasker og emballasje. Halvkrystallinsk PET er mer stiv, har høyere varmebestandighet og brukes ofte i tekniske applikasjoner. Transformasjonen mellom disse to tilstandene styres av kjølehastigheten under prosessering og ved tilsetning av kjernedannende midler.
Den semi-krystallinske strukturen er det som gir PET sin bemerkelsesverdige mekaniske styrke. I følge data fra PET Resin Association (PETRA), er krystalliseringsatferden til PET sterkt påvirket av tilstedeværelsen av komonomerer. Når isoftalsyre brukes som en komonomer, forstyrrer den det perfekte krystallgitteret og senker smeltepunktet, noe som gjør materialet lettere å behandle i visse bruksområder.
Viktige fysiske og mekaniske egenskaper til PET-materiale
Før du velger PET for en spesifikk applikasjon, er det viktig å forstå ytelseskonvolutten. Tabellen nedenfor oppsummerer de viktigste egenskapene som ingeniører og designere stoler på når de sammenligner materialer.
| Eiendom | Typisk verdi | Notater |
|---|---|---|
| Tetthet (amorf) | 1,37-1,38 g/cm³ | Lavere enn glass, lettere enn vann |
| Tetthet (halvkrystallinsk) | 1,44-1,46 g/cm³ | Øker med krystallinitet |
| Smeltetemperatur | 250-260 °C | Kun halvkrystallinske kvaliteter |
| Glassovergangstemperatur | 67-81 °C | Bestemmer øvre tjenestegrense for amorfe karakterer |
| Strekkstyrke | 50-100 MPa | Orientering og forsterkende fyllstoffer øker verdiene |
| Youngs modul | 2,0-4,0 GPa | Stiv og formstabil |
| Vannabsorpsjon (24 timer) | 0,1–0,2 % | En av de laveste blant tekniske termoplaster |
| Lysoverføring | Opptil 90 % | For amorf PET av flaskekvalitet |
En av de fremtredende funksjonene til PET er dens svært lav fuktighetsabsorpsjon . Der mange ingeniørpolymerer absorberer målbare mengder vann, øker PET i vekt med kun 0,1-0,2 % etter 24 timer. For emballasjeindustrien betyr dette at produktene er godt beskyttet. For ingeniørbrukere av PET betyr dette også at dimensjonsstabiliteten i fuktige miljøer generelt er bedre enn for nylonmaterialer.
En annen kritisk egenskap er PET-er barriere ytelse . Ifølge American Beverage Association er PET et utmerket barrieremateriale for karbondioksid, oksygen og fuktighet i drikkevareemballasje, og det er grunnen til at det brukes i flasker med kullsyreholdig drikke globalt. I motsetning til dette viser andre plaster som polypropylen langt svakere barriereegenskaper mot CO₂.
Hva brukes PET-materiale til? Hovedapplikasjoner
PET har et uvanlig bredt bruksområde. Materialet er ikke begrenset til en enkelt bransje. I følge referansesiden fra Wikipedia om polyetylentereftalat, brukes PET i tekstiler, stiv emballasje, fleksibel emballasje, solcellemoduler og termoplastiske harpikser. La meg bryte ned de viktigste bruksområdene.
Tekstiler og polyesterfibre
Den største enkeltbruken av PET globalt er i produksjon av polyesterfibre. Omtrent 60 % av all PET produsert på verdensbasis omdannes til fibre for klær, møbeltrekk, tepper og industristoffer. Polyesterfiber er verdsatt for måten den motstår rynker, strekker seg og holder på fargestoffet pålitelig. Fiberen kan spinnes som et kontinuerlig filament eller kuttes til stapelfibre for spinning med naturlige fibre. Resirkulerte PET-flasker blir noen ganger bearbeidet til stapelfiber for bruk i ikke-vevde stoffer og klær, noe som skaper en klar løkke for andre liv.
Mat og drikke emballasje
PET er det dominerende materialet for stive flasker som brukes i drikkevareindustrien. Det brukes av merker som pakker vann, kullsyreholdige brus, juice og spiselige oljer. PET av flaskekvalitet er foretrukket for sin kombinasjon av klarhet, styrke og høy karboneringsretensjon. Faktisk er de fleste drikkeflasker i plast som selges globalt i dag laget av PET. Materialets evne til å bli orientert under strekkblåsestøping forbedrer dets mekaniske styrke og barriereytelse betydelig.
Stiv og fleksibel matemballasje
Termoformede PET-brett og muslinger er vanlige i dagligvarehandelen. Disse beholderne er verdsatt fordi de er gjennomsiktige, sterke og tåler temperaturer som oppstår under oppvarming i mikrobølgeovn, innenfor grenser. Fleksible filmer laget av PET brukes til snackemballasje, frosne matposer og industriell innpakning. Disse filmene kan være biaksialt orientert for å maksimere styrken mens de forblir ekstremt tynne.
Engineering og industrielle applikasjoner
Halvkrystallinsk PET brukes i tekniske komponenter. Glassfiberforsterket PET tilbyr høy stivhet og krypemotstand, noe som gjør den egnet for hus, braketter og strukturelle komponenter. Uforsterket PET har funnet bruk i lagre og sliteputer der det kreves lav friksjon. Dens naturlig lave fuktighetsabsorpsjon gir PET en posisjoneringsfordel i industrielle miljøer hvor dimensjonsstabilitet er viktig.
Andre voksende applikasjoner
PET finner også nyere applikasjoner innen fotovoltaiske moduler, emballasje for medisinsk utstyr og komponenter til bilunderstell. I hver av disse bruksområdene er materialet valgt for sin kombinasjon av elektrisk isolasjon, kjemisk motstand og mekanisk holdbarhet. Den konstante utvidelsen av PET-applikasjoner er et direkte resultat av eiendommen og kostnadsprofilen.
Hvordan produseres PET-materiale?
Å forstå produksjonsprosessen av PET hjelper kjøpere å sette pris på kvalitetsvariablene som skiller forskjellige karakterer.
Trinn 1: Forestring
Renset tereftalsyre (PTA) reagerer med etylenglykol i en trykkbeholder ved ca. 240-260°C . Reaksjonen produserer bis(2-hydroksyetyl)tereftalat (BHET), den mellomliggende monomeren og vann som et biprodukt. Dette trinnet utføres generelt under lett trykk for å holde reaktantene i væskefasen.
Trinn 2: Polykondensering
BHET-monomeren går inn i en høyvakuumsmeltepolykondensasjonsreaktor. Under vakuumforhold og temperaturer på 270-285°C , forplanter polymerkjeden seg, og etylenglykol fjernes fra smelten. Reaksjonen akselereres av katalysatorer. Antimontrioksid er fortsatt vanlig, men titanbaserte, magnesiumbaserte og antimonfrie katalytiske systemer vinner terreng som svar på markedets etterspørsel etter lavere metallrester.
Trinn 3: Pelletisering og IV-kontroll
Etter at smelten når målet for egenviskositet, ekstruderes den gjennom en dyse, avkjøles i et vannbad og kuttes i flis eller pellets. IV på dette stadiet måles nøye av produsenten fordi den kontrollerer nedstrømsbehandlingen. Dette er grunnen til at PET-produsenter ofte annonserer harpiks etter IV-grad: en harpiks som selges for flaskeproduksjon vil ha en høyere IV enn en harpiks som selges for filmekstrudering. Den kinesiske nylon-6-brikkeindustrien, til sammenligning, stoler også på den samme kontrolllogikken: nøkkelen er å stabilisere molekylvekten for konsistent nedstrømsbehandling.
Etterfølgende behandling
Pelletene smeltes deretter ved omformeren og formes til flasker, filmer eller fibre. Ved flaskeproduksjon tørkes pellets for å forhindre hydrolyse, deretter sprøytestøpes for å lage preformer. Preformene varmes opp på nytt for å strekke-blåsestøpes til den endelige flaskeformen. Denne to-trinns prosessen er avgjørende for den biaksiale orienteringen som gir PET-flasker deres høye styrke.
PET vs. Polyamid (Nylon): Hvordan sammenlignes de?
For ingeniører er spørsmålet sjelden "hva er PET-materiale?" i isolasjon. Det virkelige spørsmålet er: utkonkurrerer PET alternativet? Den vanligste konkurrerende familien er polyamidgruppen, som inkluderer PA6 og PA66. Både PET og polyamider er teknisk termoplast, men deres ytelseskonvolutter er forskjellige på måter som betyr noe.
 Forsterkede PA6-brikker for høybelastningsapplikasjoner Utforsk forsterkede PA6-brikker designet for forbedret styrke, stivhet og varmebestandighet. Egnet for bildeler og industrikomponenter i krevende miljøer. Se produkt →
Varmebestandighet og termisk oppførsel
Halvkrystallinsk PET smelter ved 250-260°C. PA66 smelter ved 260-268°C, som er litt høyere. PA6 smelter ved ca. 220-230°C. Det som virkelig betyr noe for applikasjoner er den kontinuerlige driftstemperaturen. For uarmert PET er den kontinuerlige brukstemperaturen rundt 70-100°C, avhengig av den amorfe eller semikrystallinske formen. Glassfiberforsterket PET kan nå opp til 140°C. Polyamidkvaliteter med varmestabilisatorer kan håndtere høyere temperaturer, og derfor er PA66 et hyppig valg for bildeler under panseret. Når søknaden din er i et konsekvent varmt miljø, blir disse forskjellene avgjørende.
Moisture Absorption: Den største differensiatoren
Det viktigste praktiske gapet mellom PET og nylon er vannopptak. PET absorberer kun 0,1-0,2 % vann over 24 timer. PA66 absorberer ca. 1,2 % ved 50 % relativ fuktighet og opptil 2,5 % ved metning. PA6 absorberer enda mer, rundt 1,8 % ved 50 % RF og nesten 3 % ved metning. Denne fuktighetsabsorpsjonen i nylon forårsaker dimensjonsendringer og kan endre mekaniske egenskaper over tid. For presisjonskomponenter som opererer i fuktige omgivelser, er PET generelt det tryggere valget. For deler som trenger å overleve gjentatt bøying i et tørt miljø, gir polyamid ofte bedre resultater.
Slagstyrke og bøyetrøtthet
Nylonmaterialer er kjent for overlegen støtstyrke og motstand mot bøyning. Dette er grunnen til at klips, hengsler, festemidler og snap-fit komponenter vanligvis er laget av PA66 eller PA6 i stedet for PET. PET kan være sprø i sin amorfe tilstand, spesielt ved lave temperaturer eller hakk. Når du trenger et materiale som tåler millioner av bøyningssykluser uten å sprekke, er polyamid det etablerte svaret.
Kjemisk og UV-bestandighet
PET gir bedre motstand mot syre og er mindre utsatt for UV-nedbrytning enn mange polyamider. Nyloner er generelt mer følsomme for sterke syrer og UV-eksponering. I utendørs bruk uten UV-stabilisatorer beholder PET sitt utseende og mekaniske integritet lenger enn PA66. Dette gjør PET til en utmerket kandidat for ekstern emballasje og komponenter til utendørs sportsutstyr.
| Eiendom | PET | PA66 | PA6 |
|---|---|---|---|
| Smeltepunkt (°C) | 250-260 | 260-268 | 220-230 |
| Vannabsorpsjon (%) | 0,1-0,2 | 1,2-2,5 | 1,8-3,0 |
| Strekkstyrke (MPa) | 50-100 | 60-85 | 45-80 |
| Motstand mot bøyeutmattelse | Moderat | Utmerket | Utmerket |
| Syrebestandighet | Bra | Begrenset | Begrenset |
| UV-stabilitet | Bra | Rettferdig | Rettferdig |
Hvis applikasjonen din krever maksimal motstand mot fuktighet, eller hvis delens geometri er følsom for dimensjonsforskyvninger, har PET en sterk fordel. Men hvis du trenger seighet, gjentatt bøying eller styrke ved forhøyet temperatur, er polyamid vanligvis den beste veien. Det er nettopp derfor materialvalgbeslutningen ikke kan reduseres til en enkelt eiendom. Du kan lese en fullstendig dedikert guide til nylonmateriale for å forstå disse egenskapene nærmere.
 Forbedrede PA66-brikker for høy temperaturstyrke Vurder forsterkede PA66-brikker for applikasjoner som krever overlegen mekanisk ytelse og termisk stabilitet, spesielt i bil- og elektriske sektorer. Se produkt →
Resirkulering og bærekraft av PET-materiale
PET er mye beskrevet som en av de mest resirkulerbare plastene. Denne uttalelsen støttes av det faktum at PET har en dedikert resirkuleringsstrøm i de fleste utviklede land. I USA samles PET-flasker ved kantsteinen under harpikskoden #1. I mange europeiske land presser pant-retur-systemer innsamlingsraten for PET-flasker godt over 50 %, og i noen tilfeller over 90 %.
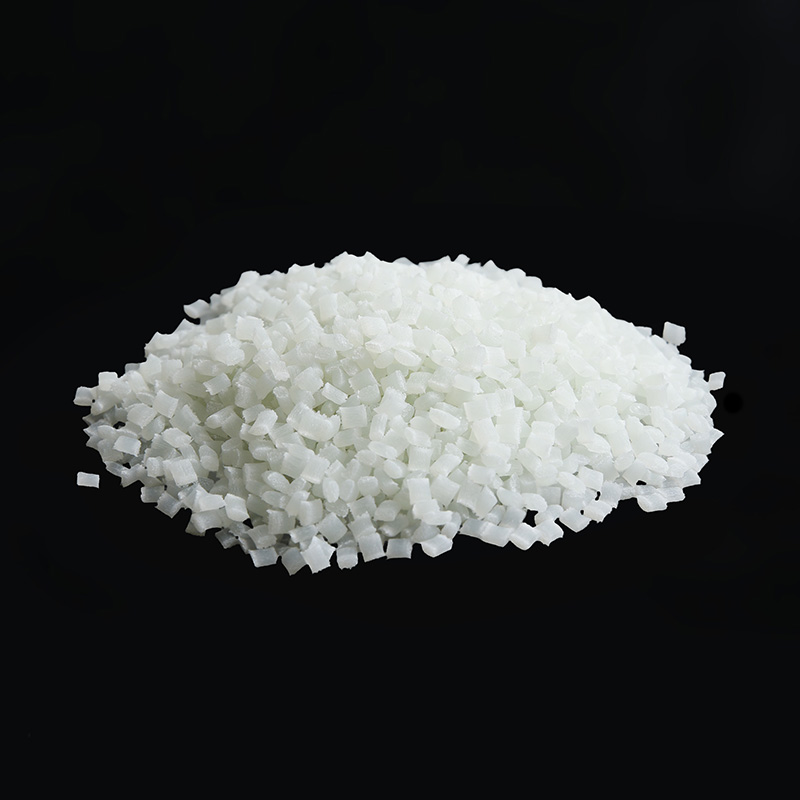 Resirkulerte polyamidgranulat fra en pålitelig produsent Oppdag resirkulerte polyamidgranulat som støtter bærekraftsmål. Produsert av en erfaren leverandør, tjener disse materialene ulike bransjer fra bilindustrien til elektronikk. Se produkt →
Mekanisk resirkuleringsprosess
Mekanisk resirkulering er den mest etablerte ruten. Det innebærer å samle PET-flasker, sortere dem etter harpikstype, fjerne etiketter og korker, vaske, makulere og deretter smelteekstrudere materialet til resirkulerte PET-pellets, ofte kjent som rPET. rPET brukes for tiden i nye flasker, polyesterstapelfiber som brukes til klær og tepper, og i ikke-vevde applikasjoner.
Imidlertid forårsaker hver mekanisk resirkuleringssyklus kjedeklipping, noe som reduserer IV og forkorter polymerkjedene. Dette betyr at det resirkulerte materialet ikke kan brukes til høyytelsesapplikasjoner uten å blandes med virgin harpiks eller gå gjennom solid-state polymerisasjon for å gjenoppbygge molekylvekten. Dette er en meningsfull begrensning i den sirkulære økonomisløyfen.
Kjemisk resirkulering: Lukke sløyfen
Kjemisk resirkulering bryter PET ned til sine originale monomerer, tereftalsyre og etylenglykol, via hydrolyse, metanolyse eller glykolyse. Monomerene kan deretter repolymeriseres for å lage PET med egenskaper som er identiske med virgin materiale. Denne prosessen blir sett på som måten å oppnå ekte uendelig resirkulering, og flere kommersielle anlegg har nylig kommet online i Asia og Europa.
Det sirkulære økonomikonseptet utvides også til nylonmaterialer. Resirkulerte polyamidgranulat laget av produksjonsavfall og brukt ingeniørplast er stadig mer tilgjengelig. Rollen til resirkulerte polyamidpartikler i den sirkulære økonomien er et viktig bærekraftstema som speiler fremgangen som gjøres med PET.
Gjeldende resirkuleringspriser og markedsrealitet
Den globale gjenvinningsgraden for PET-flasker er beregnet til 20–30 % , ifølge ulike bransjerapporter. Selv om dette er høyere enn de fleste andre plaster, representerer det fortsatt et betydelig tap av materiale. Den europeiske union har implementert strenge mandater for resirkulert innhold for PET-flasker, som krever 25 % rPET-innhold innen 2025 og 30 % innen 2030. I USA har flere stater foreslått minimumslover om resirkulert innhold. Disse regulatoriske trendene presser merkevarer til å sikre rPET-forsyning.
Etterspørselen etter resirkulert innhold overgår for tiden tilbudet. Prisen på rPET er ofte høyere enn virgin PET, som er en overraskende markedsinversjon som gjenspeiler utfordringen med innsamling og sortering. For virksomheter som er avhengige av PET betyr dette at bruk av resirkulert innhold kan ha en direkte kostnadspåvirkning.
Hvordan velge mellom PET- og polyamidmaterialer
Materialvalg er sjelden et enkelt spørsmål om å slå opp et dataark. Den praktiske prosessen innebærer å balansere ytelse, kostnader, produksjonsmulighet og forsyningskjedens pålitelighet. Her er et trinn-for-trinn-rammeverk som ingeniører og innkjøpsteam kan bruke.
Trinn 1: Definer de kritiske ytelseskravene
Skriv ned de nødvendige verdiene for strekkfasthet, stivhet, slagfasthet, temperaturvurdering, fuktfølsomhet, kjemisk eksponering og toleranse. Vær eksplisitt. Et vagt «det må være sterkt» er ikke nyttig. Bruk verdier du kan måle og verifisere.
Trinn 2: Evaluer driftsmiljøet
Fungerer delen i et fuktig eller vanneksponert miljø? I så fall blir PETs svært lave fuktopptak en umiddelbar fordel. Hvis delen ser gjentatt kontakt med UV-lys, har PET også en tendens til å utkonkurrere polyamider. Hvis miljøet er tørt og involverer mekanisk misbruk, kan polyamid være det mer tilgivende materialet.
Trinn 3: Vurder produksjonsprosessen
PET krever nøye tørking før behandling. Hvis fuktighetsnivået ikke kontrolleres, kan hydrolyse dramatisk redusere molekylvekten og egenskapene. IV av harpiksen må samsvare med konverteringsprosessen. For blåsestøping trenger du PET med høy IV-flaskekvalitet. For film trenger du en lavere IV-karakter. For sprøytestøping brukes semikrystallinsk PET, og rask sykling er mulig med riktig formdesign. For polyamider kreves også tørking, men vinduet er i noen tilfeller litt mer tilgivende.
Trinn 4: Analyser totalkostnad, ikke bare harpikspris
Harpiksprisen er bare en del av ligningen. Vurder verktøy, syklustid, skrothastighet og kostnadene for dimensjonale avvisninger. Et materiale som behandler konsekvent og gir færre defekter, kan totalt sett være billigere selv om harpiksprisen er litt høyere. Den nåværende markedsprisen for PET er rundt $0,85-1,10 per kilogram, mens PA6 og PA66 vanligvis er dyrere i området $1,20-2,00 per kilogram, avhengig av globalt tilbud.
Trinn 5: Engasjer en kvalifisert materialleverandør
Det er her det er verdifullt å jobbe med en leverandør som har direkte erfaring med modifisert ingeniørplast. En leverandør som Ningbo Frontechnic, som driver sin egen polyamidmodifikasjonslinje og har standard forbedrede, flammehemmende og herdede kvaliteter, kan hjelpe deg å starte fra en velprøvd formulering i stedet for å starte fra bunnen av. Målet er å unngå unødvendige tilpassede sammensetningskostnader samtidig som ytelseskravene til applikasjonen tilfredsstilles. Når standardkvaliteter ikke kan dekke ditt krav, kan en leverandør med spesialtilpassede spesifikasjoner hjelpe deg med å få akkurat det du trenger.
For en ingeniørapplikasjon er ikke spørsmålet bare "hva er PET-materiale?" men heller "hvilket materiale passer best til denne applikasjonen?" Hvis du er usikker på om PET eller PA6/PA66 er den riktige løsningen, kan det å ta kontakt med en materialspesialist tidlig spare deg for uker med prøving og feiling.
Ofte stilte spørsmål om PET-materiale
Hva står PET for?
PET står for polyetylentereftalat. Det er også noen ganger forkortet som PETE, som er det eldre akronymet som brukes i plastindustrien. Disse begrepene refererer til det samme materialet, den vanligste termoplastiske polymeren i polyesterfamilien.
Er PET-materiale det samme som polyester?
Nei, men de to er nært beslektet. PET er polymeren, og polyester er den bredere familien av polymerer som PET tilhører. Polyesterfibre som du ser i klær er i hovedsak PET-fibre. Når noen sier "polyesterstoff", bruker de et begrep som beskriver bruken av PET-materiale i tekstilform.
Er PET-materiale resirkulerbart?
Ja. PET er identifisert med harpikskode #1 og er en av de mest resirkulerte plastene. Den kan resirkuleres mekanisk til rPET-pellets eller kjemisk depolymeriseres til startmonomerene. Det resirkulerte innholdet kan brukes i nye flasker, polyesterfiber, filmer og mange andre produkter.
Er PET-materiale trygt for kontakt med mat og drikke?
PET er en av de mest studerte plastene i matkontakt i verden. Den inneholder ikke bisfenol A (BPA), er kjemisk inert, og dens svært lave fuktighetsabsorpsjon gjør at den ikke hydrolyserer eller reagerer med innholdet under normale bruksforhold. Den har blitt brukt til drikkeflasker i flere tiår. Når du bruker PET til matemballasje, bruk alltid matgodkjent harpiks og følg produsentens anbefalte bearbeidingsbetingelser, fordi dårlig bearbeiding kan påvirke kvaliteten på den endelige artikkelen.
Hva er den maksimale kontinuerlige driftstemperaturen for PET?
For standard PET av amorf flaskekvalitet er den øvre grensen rundt 70°C. For halvkrystallinsk PET forsterket med glassfiber stiger den maksimale kontinuerlige brukstemperaturen til ca. 110-140°C. Kortvarige topptemperaturer kan nærme seg 150°C uten total deformasjon, avhengig av den nøyaktige karakteren og formen på delen.
Hva er forskjellen mellom PET, PBT og PPA?
PBT (polybutylentereftalat) er kjemisk lik PET, men har bedre prosessegenskaper for sprøytestøping. PPA (polyftalamid) er en polyamidharpiks som kombinerer høy varmebestandighet og utmerkede mekaniske egenskaper, og plasserer den i en høyere ytelsesklasse enn PET for krevende ingeniørapplikasjoner. PPA brukes ofte i applikasjoner der kontinuerlige temperaturer overstiger 150°C. Hvis du trenger et materiale som er egnet for langvarig høytemperaturstyrke og fuktmotstand, Ytelse i PPA-plastserien under varme og fuktige forhold er en viktig referanse.
Hvor mye koster PET-materiale?
Prisen på PET-harpiks er nært knyttet til oppstrøms petroleumskostnader og regionale tilbud-etterspørselsforhold. Fra begynnelsen av 2026 er markedsprisen for PET av flaskekvalitet omtrent mellom $0,85 og $1,10 per kilogram i de fleste globale markeder. PET av tekstilkvalitet er vanligvis litt billigere, mens spesialkvaliteter med høy IV kan kreve høyere priser.
Hvor lenge har PET-materiale vært i kommersiell bruk?
PET ble først patentert på 1940-tallet av de britiske kjemikerne John Whinfield og James Dickson. Kommersiell produksjon av PET-fiber begynte på 1950-tallet, og de første PET-drikkeflaskene dukket opp på slutten av 1970-tallet. Siden den gang har den vokst til en av de største plastene i verden.
Kan PET brukes i additiv produksjon eller 3D-utskrift?
Standard PET brukes ikke ofte til modellering av smeltet avsetning fordi det har høye krystalliseringstendenser og et smalt prosesseringsvindu. Imidlertid er spesielt modifiserte PET-blandinger, som PETG (glykolmodifisert PET), mye brukt i 3D-utskrift. PETG løser problemer med fleksibilitet og trykkbarhet, samtidig som de beholder mange av styrke- og kjemisk motstandsfordelene til base-PET.
 Mob: +86-15867822829
 Tel: +86-0574-62538663
 Fax: +86-0574-62530664
 E-mail:

 Følg oss
 Hjem

